
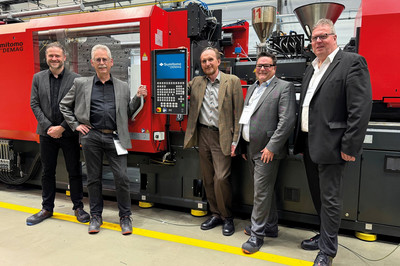
Schwaig, julho de 2024 – A renomada fabricante suíça de ferramentas manuais — PB Swiss Tools AG — instalou recentemente uma das soluções mais inovadoras de injeção de plásticos em sua unidade de produção na Suíça. Projetado para aumentar a produtividade e maximizar a precisão de fabricação, o sistema totalmente automatizado confirma a expertise da Sumitomo (SHI) Demag na engenharia de células de moldagem altamente complexas e com múltiplos componentes.
Fruto de um esforço totalmente colaborativo, a célula é composta por uma máquina de injeção de plásticos IntElect de 350 toneladas, eficiente e com baixo consumo de energia. Equipada com a mais recente tecnologia de moldagem multicomponente da empresa, ela é capaz de moldar três materiais diferentes, incluindo o MuCell para a parte interna do cabo da ferramenta. Seguindo um processo de quatro etapas, a célula utiliza um robô ABB de 6 eixos acoplado a um acionamento de placa indexadora para girar, posicionar e remover o componente de maneira contínua após a conclusão de cada etapa de sobremoldagem. A aceitação da instalação em Schwaig ocorreu no final de maio de 2024, seguida pela entrega na Suíça em julho. O comissionamento está previsto para o final de agosto.
Pioneiros na adoção de tecnologia
A PB Swiss Tools é considerada um “cliente de referência” na Suíça, relata Urs Kocher, gerente de projetos da MAPAG Maschinen AG, de Berna, empresa que representa a Sumitomo (SHI) Demag na Suíça. “Estamos imensamente orgulhosos por ter apoiado um cliente tão prestigiado. Isso só foi possível graças ao trabalho árduo e aos esforços diligentes de todas as partes envolvidas — desde o planejamento do projeto até a implementação e a entrega ao cliente. A Sumitomo (SHI) Demag pôde oferecer sua expertise como líder de destaque em máquinas de injeção de plásticos totalmente elétricas, tecnologia multicomponente, aplicações especiais e automação”, acrescenta Kocher.
A linha de produção é sinônimo de flexibilidade. Além de fabricar novas alças com formato ergonômico para novos produtos, a linha também é capaz de produzir uma ampla variedade de tamanhos de alças do portfólio de produtos existente da PB Swiss Tools. Para a maioria dos produtos, a parte interna do cabo é moldada utilizando a tecnologia de espuma MuCell para reduzir o peso e aumentar a estabilidade dimensional. O núcleo do cabo é então sobremoldado com um material rígido para aumentar a estabilidade e a resistência. O processo é concluído com a aplicação de um sobremoldado de TPE para proporcionar aos usuários um manuseio mais macio e ergonômico. Por meio do reconhecimento de pinças, cada fase do processo de sobremoldagem seleciona as instruções corretas dos dados da ferramenta e o peso da injeção do material. Isso por si só já representava um desafio complexo de ser superado devido à configuração do molde e à variedade de polímeros utilizados.
No centro da célula de produção totalmente fechada está uma máquina IntElect 350/830-1100H-450L-450Y. Oferecendo precisão máxima com movimentos paralelos e dinâmicos, o amplo espaço do molde, combinado com a elevada altura livre das colunas, otimiza a área de trabalho. “Em princípio, há quatro estações de moldagem e sobremoldagem”, explica Klaus Rahnhöfer, engenheiro sênior de desenvolvimento de negócios da área de Automação e Robótica da Sumitomo (SHI) Demag. O Sr. Rahnhöfer é um especialista reconhecido em tecnologia multicomponente, com vasta experiência em engenharia de ferramentas e mecânica, além de soluções integradas de automação. Tanto Kocher quanto Rahnhöfer projetaram e executaram o projeto do início ao fim.
O processo em várias etapas
Na primeira estação, no lado operacional da célula de produção, o núcleo central do cabo da ferramenta é fabricado utilizando a técnica de espumação MuCell. Quando a ferramenta se abre, o ejetor avança e levanta a placa, girando-a 90 graus no sentido anti-horário. O ejetor retorna e a ferramenta se fecha. “As peças são colocadas na estação seguinte por meio da retração da placa de indexação”, explica Rahnhöfer.
A segunda estação é a unidade de injeção em L. Ela está localizada na parte inferior da ferramenta. Aqui, os núcleos internos do punho são sobremoldados com um material mais duro para aumentar a estabilidade e a resistência. Após a abertura, o ejetor avança e levanta a placa, girando-a mais 90 graus no sentido anti-horário, retorna e fecha a ferramenta novamente.
A terceira estação é a unidade de injeção em Y. Aqui, um componente macio feito de TPE para altos torques de preensão é aplicado à alça do produto. Por fim, na quarta estação, cada peça é removida por um acionamento de machos hidráulicos e um raspador. Essa etapa está localizada na parte superior da matriz, onde não há insertos contornados. Isso permite que a matriz permaneça fechada para que os três processos de injeção de plásticos possam continuar funcionando ininterruptamente. “As alças são montadas em ambos os lados de suas espinhas para que possam ser desmoldadas e removidas pelo robô”, esclarece Rahnhöfer.
Projeto exclusivo para redução do tempo de ciclo
Como resultado do design eficiente, no qual a remoção do produto ocorre simultaneamente aos processos de sobremoldagem, o tempo de ciclo total é reduzido em aproximadamente cinco segundos. “Isso é realmente espetacular”, observa Rahnhöfer.
Ao mencionar outras características especiais do projeto, Rahnhöfer chama a atenção para o posicionamento individual de cada etapa de injeção, explicando: “Para simplificar a troca do parafuso, optamos intencionalmente por dispor as três unidades de injeção horizontalmente, a segunda (L) em um ângulo de 90 graus e a terceira (Y) em um ângulo de 40 graus.”
Para lidar com outro desafio potencial — a altura do teto de 3,3 metros no pavilhão de produção —, foi selecionado um robô ABB de 6 eixos da S.A.R. Isso permitiu que a equipe de projeto posicionasse o robô em uma base mais alta, possibilitando que ele alcançasse além das barras da máquina de injeção de plásticos, retirasse o produto por cima e colocasse as peças acabadas em uma esteira transportadora, confirma Rahnhöfer. “Ao mesmo tempo, levamos em conta o portfólio de produtos existente da empresa, garantindo que o sistema e o robô fossem compatíveis para o manuseio e a sobremoldagem de todas as linhas”, acrescenta o especialista em automação.
Precisão garantida
A PB Swiss Tools fabrica as garras para os próprios cabos das ferramentas, ajustando-as aos diferentes tamanhos de SKU. “Cada novo tamanho de garra requer três pares de novos insertos. O fabricante de ferramentas fez um excelente trabalho nesse aspecto”, afirma Klaus Rahnhöfer, destacando que, combinado com a precisão de moldagem em máquinas totalmente elétricas, isso ajuda a reduzir o desperdício de material. “Como o projeto envolve muitas variantes de produto, são necessárias inúmeras trocas de insertos e garras. A alta precisão é essencial para manter o refugo inicial o mais baixo possível”, resume ele.
A série IntElect é reconhecida por oferecer alta precisão e eficiência. Muito disso pode ser atribuído aos servomotores da empresa, que são projetados e fabricados internamente pela Sumitomo (SHI) Demag. A dosagem é totalmente elétrica para garantir o mais alto grau de precisão. O projeto da máquina também apresenta um exclusivo sistema automático de tração das barras de ligação no lado operacional. “Os guinchos das barras de ligação são normalmente usados apenas em máquinas hidráulicas; no entanto, nós os adaptamos para se adequarem às nossas máquinas totalmente elétricas”, relata Rahnhöfer. Além disso, o servomotor do acionamento do índice foi integrado ao sistema de controle.
“A precisão da máquina de injeção de plásticos totalmente elétrica foi um fator importante”, confirma Mathias Gerber, gerente de engenharia de plásticos da PB Swiss Tools. No entanto, o bom atendimento e as tecnologias inovadoras que atendiam a todos os requisitos da empresa foram fatores decisivos para a escolha da Sumitomo (SHI) Demag. “Entramos em contato com vários fabricantes de máquinas, mas a solução da Schwaig foi, de longe, a melhor”, confirma ele, “Graças à remoção a partir da quarta posição no molde fechado, economizamos tempo de ciclo, o que, em última análise, nos proporcionará um retorno sobre o investimento mais rápido. O uso de um acionamento indexado em vez de robôs também foi uma vantagem convincente que levou nossa equipe de gestão a apoiar esse investimento”, acrescenta Gerber.
O entusiasmo por este projeto ecoou por toda a fábrica. Urs Wespi, gerente de produção da fábrica de injeção de plásticos da PB Swiss Tools, relata: “Décadas de experiência trabalhando com a tecnologia instalada pela Sumitomo (SHI) Demag e pela agência MAPAG me enchem de confiança. As máquinas não são propensas a falhas. No entanto, quando você precisa de suporte, o atendimento da equipe é sempre excelente. Se algum erro não puder ser resolvido por suporte telefônico, um técnico de serviço chega em até 24 horas. Poucos fabricantes de máquinas são tão ágeis assim.”
Em consonância com esse compromisso intransigente com a qualidade, a fabricante suíça de ferramentas afirma que não é por acaso que “trabalha com os melhores”. Assim como a Sumitomo (SHI) Demag, esse desenvolvimento constante para atender aos mais altos requisitos de seus usuários é o que a move. A PB Swiss Tools produz cerca de 13 milhões de ferramentas manuais profissionais e dispositivos médicos anualmente, todos desenvolvidos e fabricados na Suíça. Muitos de seus 3.000 produtos com design ergonômico vêm com garantia vitalícia.